จากตัวอย่างถึงการผลิตจริง: วิธีตรวจสอบตัวอย่าง บันทึกล็อต และการปล่อยสินค้า
แบ่งการทำตัวอย่างเป็นขั้นตอน จัดการเลขรุ่นและบันทึกการเปลี่ยนแปลง อ่านผลตรวจแล็บตามลำดับที่ถูกต้อง และกำหนดเอกสารที่ต้องมีเพื่อปล่อยล็อตการผลิต รวมถึงวิธีจัดการข้อคลาดเคลื่อนและการผลิตซ้ำ
ประเด็นสำคัญ
- การทำตัวอย่างเป็นกระบวนการหลายขั้น ขั้นละมีจุดยืนยันและประเด็นค้างที่ต่างกัน
- เลขรุ่น การบันทึกการเปลี่ยนแปลง ตัวอย่างมาตรฐาน และตัวอย่างเก็บ เป็นชุดที่ทำให้ตามรอยย้อนหลังได้
- ผลตรวจแล็บครอบคลุมเฉพาะตัวอย่าง รายการ และเกณฑ์ที่ระบุ ไม่ครอบคลุมทั้งล็อตโดยอัตโนมัติ
- การปล่อยสินค้า การผลิตซ้ำ และการเปลี่ยนแปลง ต้องมีเอกสารและผู้รับผิดชอบที่ตกลงไว้ล่วงหน้า
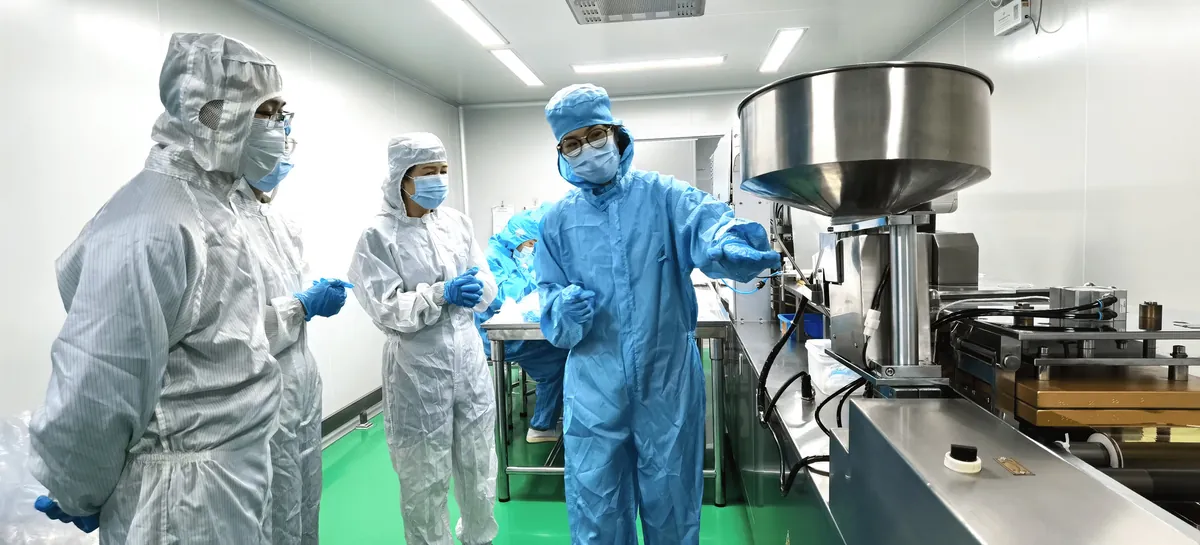
การทำตัวอย่างควรเดินเป็นขั้นตอน ไม่ใช่ครั้งเดียวจบ
การมองว่า "การทำตัวอย่าง" เป็นการกระทำครั้งเดียว คือจุดเริ่มต้นของข้อโต้แย้งที่เกิดขึ้นบ่อยที่สุดในโครงการรับจ้างผลิต โครงการจริงมักแบ่งออกเป็นหลายขั้น และแต่ละขั้นต้องการการยืนยันคนละอย่าง
- การทดลองระดับห้องปฏิบัติการ: ตรวจสอบว่าสูตรตั้งอยู่ได้หรือไม่ภายใต้เงื่อนไขในห้องปฏิบัติการ ดูความเป็นไปได้ทางกระบวนการและรสชาติเบื้องต้น ตัวอย่างในขั้นนี้ยังไม่มีเงื่อนไขที่จะใช้พูดเรื่องบรรจุภัณฑ์ ความเสถียร หรือการปล่อยสินค้าได้
- การทดลองขยายสเกลและเบตช์วิศวกรรม: ผลิตด้วยเครื่องจักรและปริมาณใกล้เคียงกับงานจริง เพื่อยืนยันช่วงกระบวนการ การกระจายน้ำหนัก ความเข้ากันได้กับบรรจุภัณฑ์ และความเสถียรเบื้องต้น ผลกระทบของขนาดที่เกิดจากการผลิตจริง มักมองไม่เห็นในขั้นการทดลอง
- เบตช์แรกหรือเบตช์ยืนยัน: ผลิตภายใต้เงื่อนไขที่ตกลงแล้วเรื่องวัตถุดิบ บรรจุภัณฑ์ และกระบวนการ เพื่อยืนยันสถานะของสินค้าสำเร็จรูป วิธีตรวจ และเกณฑ์รับมอบ ข้อสรุปของเบตช์นี้จึงเหมาะจะใช้เป็นฐานสำหรับการปล่อยสินค้าการผลิตจริง
- เบตช์การผลิตจริง: ผลิตซ้ำตามเงื่อนไขของเบตช์ยืนยัน โดยต้องมีบันทึกล็อตรองรับการปล่อยสินค้า
ทุกขั้นควรมีสองรายการคู่กัน ได้แก่ "รายการที่ยืนยันแล้ว" และ "รายการที่ยังค้างอยู่" ตราบใดที่รายการค้างยังไม่ปิด ยังไม่ควรถือว่าเบตช์นั้นเป็นผลยืนยันสุดท้าย และไม่ควรข้ามไปขั้นถัดไป การข้ามขั้นตอนมักไม่ได้ประหยัดเวลา แต่เป็นการเลื่อนปัญหาไปให้ค้นพบเมื่อปริมาณการผลิตเป็นจำนวนมากแล้ว
รูปแบบการแบ่งขั้นตอนไม่มีรูปแบบมาตรฐานเดียว ควรเขียนลงในเอกสารโครงการให้ชัดว่าแต่ละขั้นมีจำนวนตัวอย่างเท่าใด ขอบเขตการยืนยันครอบคลุมอะไร และใครเป็นผู้รับผิดชอบ
เลขรุ่นและบันทึกการเปลี่ยนแปลง คือหัวใจของการตามรอย
ทุกครั้งที่สูตร บรรจุภัณฑ์ หรือกระบวนการถูกปรับ ควรเกิดเลขรุ่นใหม่ ไม่ควรเขียนทับรุ่นเดิม บันทึกรุ่นควรมีอย่างน้อยดังนี้
- เลขรุ่นและวันที่: กำหนดกฎการตั้งชื่อไว้ล่วงหน้า เพื่อไม่ให้เกิดชื่อที่สับสนและเรียงลำดับไม่ได้อย่าง "เวอร์ชันล่าสุด" หรือ "ไฟนอล 2"
- สิ่งที่เปลี่ยน: เปลี่ยนวัตถุดิบตัวใด เปลี่ยนสเปกใด เปลี่ยนช่วงกระบวนการใด และเปลี่ยนเพราะอะไร
- การประเมินผลกระทบ: การเปลี่ยนนั้นกระทบความเสถียร รายการตรวจ ข้อมูลบนฉลาก หรือเกณฑ์รับมอบที่ยืนยันไว้แล้วหรือไม่
- สถานะการยืนยัน: ใครเสนอ ใครประเมิน ใครอนุมัติ
เลขรุ่นมีไว้ไม่ใช่แค่เพื่อเก็บเอกสาร เมื่อมีข้อโต้แย้งภายหลัง คำถามที่ต้องตอบคือ "เบตช์การผลิตจริงใช้รุ่นใด และรุ่นนั้นต่างจากรุ่นที่ยืนยันตัวอย่างไว้ตรงไหน" ถ้าไม่มีบันทึกรุ่น คำถามนี้ไม่มีทางตอบได้ และกลายเป็นการอ้างอิงจากความทรงจำแทน
การเปลี่ยนแปลงยังควรแยกเป็นระดับ การเปลี่ยนที่กระทบสูตร สเปก หรือกระบวนการหลัก มักต้องประเมินใหม่และต้องมีข้อสรุปยืนยันชุดใหม่ ส่วนการเปลี่ยนที่เกี่ยวกับถ้อยคำบนฉลาก การจัดหน้า หรือการปรับบรรจุภัณฑ์ที่ไม่มีผลต่อหน้าที่ อาจใช้เส้นทางการประเมินที่ต่างออกไป การตกลงระดับไว้ตั้งแต่แรกช่วยไม่ให้ทุกการแก้ไขเล็ก ๆ ต้องเดินกระบวนการเต็มรูปแบบ
ตัวอย่างที่เก็บไว้ บอกอะไรได้และบอกอะไรไม่ได้
ตัวอย่างมาตรฐาน คือตัวอย่างที่เก็บไว้ในจังหวะที่ทั้งสองฝ่ายรับรองสถานะแล้ว เพื่อใช้เป็นเกณฑ์เปรียบเทียบในภายหลัง ส่วน ตัวอย่างเก็บ คือตัวอย่างที่เก็บตามล็อตเพื่อการตามรอบคุณภาพและการสังเกตความเสถียร ทั้งสองอย่างมีจุดประสงค์ต่างกันและไม่ควรนำมาใช้แทนกัน
สิ่งที่ควรถามให้ชัดเมื่อตรวจสอบมีสี่ข้อ
- ตัวอย่างมาตรฐานถูกเก็บไว้ ณ จุดใดของกระบวนการ และจับคู่กับล็อตและจำนวนอย่างไร
- ตัวอย่างเก็บถูกเก็บในสภาพการเก็บรักษาใด และเก็บไว้นานเท่าใด
- เก็บทุกล็อต หรือสุ่มเก็บตามรอบเวลา
- ใครเป็นเจ้าของตัวอย่าง และจะจัดการอย่างไรเมื่อถึงกำหนด
ต้องเข้าใจข้อจำกัดของมันด้วย ตัวอย่างมาตรฐานสะท้อนสถานะของตัวอย่างที่เก็บไว้ ณ เวลานั้นเท่านั้น ไม่ได้พิสูจน์สถานะของทุกล็อตที่ผลิตต่อมา ตัวอย่างเก็บมีไว้เพื่อสังเกตและตามรอบ ไม่ใช่ฐานสำหรับการปล่อยสินค้า และตัวอย่างที่เก็บในห้องปฏิบัติการมีสภาวะต่างจากสินค้าที่เก็บบนชั้นวางในโรงงาน แนวโน้มการเปลี่ยนแปลงจึงไม่ควรนำไปใช้กับสินค้าที่ขายอยู่โดยตรง
สำหรับสูตรที่มีสารระเหยง่าย สารที่ออกซิไดซ่ายง่าย หรือสารที่ไวต่อความชื้น วิธีเก็บตัวอย่างเก็บเองมีผลต่อผลการตรวจ จึงควรเขียนไว้ในแผนอย่างชัดเจน แทนที่จะปล่อยไว้ในความหมายว่า "เก็บในที่เย็น"
วิธีอ่านผลตรวจแล็บเรียงตามลำดับ
เมื่อได้รับรายงานตรวจ ให้อ่านตามลำดับที่กำหนด แทนการเริ่มจากการมองหาคำสรุป
- ข้อมูลตัวอย่าง: ชื่อสินค้า รุ่นหรือสเปก ล็อต ปริมาณต่อหน่วย วิธีส่งตัวอย่างและวิธีสุ่มตัวอย่าง จำนวนที่ส่ง
- ข้อมูลการตรวจ: วันที่ตรวจ วิธีตรวจ เกณฑ์ตัดสิน และข้อมูลประจำตัวของห้องปฏิบัติการ
- รายการตรวจและผล: ไล่เทียบทีละรายการกับเกณฑ์รับมอบที่ตกลงไว้ล่วงหน้า
- ขอบเขตของข้อสรุป: คำว่า "ผ่าน" ในรายงานตรงกับตัวอย่างใด รายการใด และเกณฑ์ใด
จุดสำคัญคือการแยกระหว่างการส่งตัวอย่างมาตรวจกับการสุ่มตัวอย่างตรวจ การตรวจโดยห้องปฏิบัติการภายนอกในลักษณะทั่วไปเป็นการตรวจตัวอย่างที่ลูกค้าส่งมา ส่วนการสุ่มตัวอย่างตรวจหมายถึงการที่ห้องปฏิบัติการเข้าไปสุ่มตัวอย่างที่หน้างานตามหลักเกณฑ์ที่กำหนด ทั้งสองแบบให้น้ำหนักต่อข้อสรุปต่างกัน ตัวอย่างที่แบรนด์ส่งเองโดยทั่วไปจึงใช้ยืนยันสถานะของผลิตภัณฑ์ทุกล็อตของโรงงานไม่ได้
ในทำนองเดียวกัน คำว่า "ผ่าน" บนรายงานครอบคลุมเฉพาะตัวอย่าง รายการ และเกณฑ์ที่ระบุ ไม่ขยายเป็นหลักฐานของทุกล็อต ทุกรายการ หรือทุกความเสี่ยง การเชื่อมโยงใบรับรองระบบคุณภาพเข้ากับบันทึกรายล็อตจึงจำเป็น ในกฎเกณฑ์การผลิตอาหารเสริมของสหรัฐฯ บันทึกการผลิตรายล็อตถูกกำหนดเป็นหมวดเอกสารแยกต่างหาก โดย 21 CFR Part 111 Subpart I ระบุขอบเขตข้อมูลของบันทึกดังกล่าว ส่วน Subpart J อธิบายว่าการดำเนินงานห้องปฏิบัติการเป็นส่วนหนึ่งของระบบควบคุมกระบวนการผลิต และ มาตรา 111.75 ระบุว่าการตัดสินว่าเป็นไปตามสเปกหรือไม่ต้องผูกกับสเปกและเกณฑ์ที่ตั้งไว้ล่วงหน้า ทั้งสามฉบับนี้เป็นข้อความจากตลาดต่างประเทศ ใช้อธิบายแนวคิดเรื่องการบันทึก ไม่ใช่ข้อสรุปด้านการปฏิบัติตามกฎเกณฑ์ของจีนหรือไทย
เอกสารที่ต้องมีเพื่อปล่อยล็อตการผลิต
ก่อนออเดอร์แรก ควรจัดทำรายการเอกสารที่ตอบคำถามว่า "เบตช์นี้ปล่อยได้เพราะอะไร" โดยระบุผู้จัดให้และกำหนดเวลาที่จะได้รับให้ชัดเจน
- บันทึกการผลิตรายล็อต: ล็อตและปริมาณวัตถุดิบที่ใช้ ขั้นตอนการผลิตและพารามิเตอร์สำคัญ ผลผลิตจริงและการสูญเสีย การจัดการกรณีผลิตคืนหรือข้อคลาดเคลื่อน
- บันทึกการปล่อยสินค้าสำเร็จรูป: ผู้ปล่อย วันที่ปล่อย สเปกและผลตรวจที่ใช้ประกอบการตัดสินใจ
- รายงานตรวจ: ผลการตรวจรายการที่ตกลงไว้ พร้อมวิธีตรวจและเกณฑ์ตัดสิน
- เอกสารตรวจวัตถุดิบและผู้ขาย: รายงานตรวจวัตถุดิบ คุณวุฒิของผู้ขาย และข้อมูลที่ตามรอยล็อตวัตถุดิบได้
- บรรจุภัณฑ์และฉลากที่ยืนยันแล้ว: รุ่นบรรจุภัณฑ์ที่ใช้จริง ไฟล์ฉลากฉบับสุดท้าย และบันทึกการตรวจฉลาก
- บันทึกการจัดการตัวอย่างมาตรฐานและตัวอย่างเก็บ: หมายเลขตัวอย่าง สภาพการเก็บ และการจัดการเมื่อครบกำหนด
รายการนี้มีไว้เพื่อให้ทั้งสองฝ่ายเข้าใจตรงกันว่าเอกสารชิ้นใดตอบคำถามข้อใด รายการปรับตามความคืบหน้าของโครงการได้ แต่การปรับต้องมีบันทึกไว้เช่นกัน
ข้อคลาดเคลื่อน การผลิตซ้ำ และการเปลี่ยนแปลง
การเกิดข้อคลาดเคลื่อนระหว่างการผลิตเป็นเรื่องปกติ ประเด็นไม่ใช่ว่าจะเกิดขึ้นหรือไม่ แต่คือมีการบันทึก มีการประเมิน และมีข้อสรุปหรือไม่ แนวทางที่ควรตกลงกันไว้ในเอกสารโครงการมีสี่ขั้น
- บันทึก: เวลาที่เกิด ขั้นตอนที่เกิด อาการที่พบ ล็อตและจำนวนที่เกี่ยวข้อง
- ประเมิน: ใครเป็นผู้ตัดสินว่าล็อตนั้นได้รับผลกระทบหรือไม่ ผลกระทบครอบคลุมมากแค่ไหน และต้องตรวจเพิ่มหรือไม่
- ตัดสิน: ปล่อย ผลิตคืน ผลิตใหม่ ลดระดับการใช้งาน หรือทิ้ง โดยใครเป็นผู้อนุมัติ
- ปิดวง: ผลการจัดการถูกนำไปปรับพารามิเตอร์กระบวนการ ผู้ขายวัตถุดิบ หรือวิธีตรวจหรือไม่ เพื่อไม่ให้เกิดซ้ำ
เส้นแบ่งระหว่างการผลิตคืนกับการผลิตใหม่เป็นเรื่องที่ควรกำหนดไว้ก่อนล่วงหน้า เพราะเงื่อนไขที่ยอมรับได้ของทั้งสองแบบต่างกัน และเมื่อเกิดขึ้นภายหลัง การตีความมักกลายเป็นการต่างความเห็น หลังจัดการข้อคลาดเคลื่อนแล้ว ต้องตรวจสอบด้วยว่าข้อสรุปเดิมที่อ้างอิงล็อตนั้นยังใช้ได้อยู่หรือไม่ เช่น กรณีที่ผลตรวจสินค้าสำเร็จรูปผ่านแล้วแต่มีการผลิตคืนโดยไม่ได้ตรวจซ้ำ หรือกรณีที่ไฟล์ฉลากที่ยืนยันไว้ไม่ตรงกับเนื้อหาหลังการผลิตคืน
เมื่อโครงการยังอยู่ในขั้นเตรียมการ ให้จัดข้อมูลตามก่อนติดต่อโรงงาน: แบรนด์โภชนาการควรเตรียมข้อมูลอะไรบ้าง และเขียนขอบเขตเอกสารรับมอบไว้ในนั้นด้วย ก่อนเริ่มทำตัวอย่าง ควรล็อกทิศทางรูปแบบและสเปกตามซอฟต์เจล เม็ดอัด หรือผง: ห้าคำถามที่ต้องตอบก่อนเลือกรูปแบบผลิตภัณฑ์ และตรวจคุณวุฒิของโรงงานที่เลือกไว้ตามตรวจสอบโรงงานที่กำลังพิจารณา: ใบรับรอง คุณวุฒิ และหลักฐานที่ต้องขอดู
เมื่อต้องการประเมินโครงการเฉพาะ ส่งรายละเอียดสินค้า ตลาดเป้าหมาย และขั้นตอนปัจจุบันผ่านแบบฟอร์มสอบถามโครงการ เพื่อหารายการเอกสารที่ตรงกับโครงการ หากโครงการเกี่ยวข้องกับหลายตลาด ความต่างของแต่ละเวอร์ชันและการจัดการเอกสารปล่อยสินค้า ต้องตรวจสอบแยกตามสูตรเดียวขายได้หลายตลาดหรือไม่: สี่บรรทัดการตรวจสอบ บทความนี้เป็นแนวทางการตรวจสอบด้านการจัดหา ส่วนข้อกำหนดเอกสารและการประยุกต์ใช้กฎเกณฑ์ให้ยึดข้อกำหนดปัจจุบันของตลาดเป้าหมายและผลประเมินจากผู้เชี่ยวชาญในโครงการ
แหล่งอ้างอิงและขอบเขต
- eCFR · 21 CFR Part 111 Subpart I — Batch Production Record
ข้อความกฎหมายสหรัฐฯ ที่กำหนดขอบเขตข้อมูลของบันทึกการผลิตรายล็อต ใช้เป็นตัวอย่างว่าบันทึกล็อตควรมีรายการอะไรบ้าง ไม่ใช่ข้อกำหนดที่มีผลบังคับในไทยหรือในจีน
- eCFR · 21 CFR 111.75 — Determining whether specifications are met
ข้อความกฎหมายสหรัฐฯ เรื่องการตรวจสอบว่าผลิตภัณฑ์เป็นไปตามสเปกที่กำหนดไว้หรือไม่ ใช้ประกอบหลักการว่าคำว่า “ผ่าน” ต้องผูกกับสเปกและเกณฑ์ที่ตั้งไว้ล่วงหน้า ไม่ใช่ข้อกำหนดของตลาดไทยหรือตลาดจีน
- eCFR · 21 CFR Part 111 Subpart J — Laboratory Operations
ข้อความกฎหมายสหรัฐฯ เรื่องการดำเนินงานห้องปฏิบัติการในการผลิตอาหารเสริม ใช้อธิบายว่าการตรวจสินค้าสำเร็จรูปเป็นส่วนหนึ่งของระบบควบคุมกระบวนการผลิต ไม่ใช่หลักฐานความสอดคล้องตามกฎเกณฑ์ของไทยหรือจีน
- ATXA · วิจัยและคุณภาพ
ข้อมูลระบบคุณภาพที่บริษัทเผยแพร่ไว้ ใช้ประกอบการอธิบายแนวทางด้านการควบคุมคุณภาพตั้งแต่รับวัตถุดิบถึงการปล่อยสินค้าสำเร็จรูป เป็นแนวทางของบริษัทหนึ่งราย ไม่ใช่ข้อกำหนดว่าเอกสารชุดใดต้องส่งมอบในโครงการของผู้ซื้อ
ตรวจสอบแหล่งอ้างอิงและปรับปรุงบทความนี้ล่าสุดเมื่อ 2026-10-23 หน้าแหล่งอ้างอิงอาจเปลี่ยนแปลง โปรดดูเนื้อหาปัจจุบัน